

Kortsus või põlenud induktsioontihendi vooderdised on induktsioontihendi puhul tavalised probleemid. Need vead võivad ilmneda siis, kui tihendusenergia on liiga kõrge, kuumutusaeg on liiga pikk või vooder ei puutu ühtlaselt kokku anuma avausega. Mõnel juhul võivad kortsud tekkida ka ebapiisava kuumenemise või ebaühtlase surve tõttu pealekandmise ajal.
Nende probleemide lahendamise võti on enne masina sätete muutmist või voodri vahetamist tuvastada tegelik põhjus. Kontrollidesinduktsioon tihendaja, korgi pealekandmine, voodri konstruktsioon ja mahuti kaela viimistlus koos võivad aidata parandada tihendi konsistentsi ja vähendada tootmisdefekte.
1. Mida teha kortsus ja põletatudInduktsioontihendidNäeb välja nagu?
Enne tõrkeotsingut on oluline eristada erinevaid tihendusdefekte.

Kortsus induktsioontihend
Alumiiniumfooliumi või voodri pind on pärast tihendamist volditud, laineline, moonutatud või ebaühtlane. Kortsud võivad tekkida tihenduspinna serva ümber või üle selle.
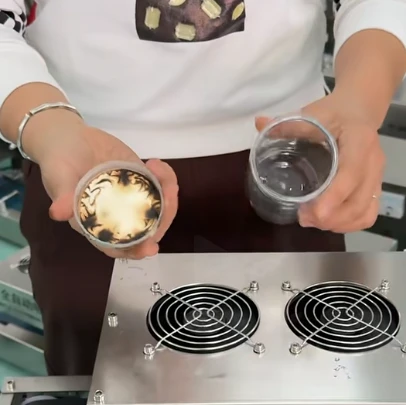
Põlenud või ülekuumenenud induktsioontihend
Vooder võib näha tumedat värvimuutust, kõrbemist, deformatsiooni või põletatud lõhna. Sõltuvalt voodri konstruktsioonist ja ülekuumenemise raskusastmest võib ka alusmaterjal värvi muuta või kahjustada.

Ebaühtlane või osaline tihend
Ainult osa vooderdist kinnitub konteineri avaga, samas kui teised alad jäävad tihendamata. Selle põhjuseks võib ollaebaühtlane rõhk, anebakorrapärane pudelikael, saastumine, võisobimatud tihendustingimused.
Neid defekte ei tohiks käsitleda sama probleemina. Näiteks võib kortsus vooder ühes olukorras viidata ülekuumenemisele, teises aga ebaühtlasele kokkupuutele või ebapiisavale kuumenemisele.
2. Miks induktsioontihendi vooderdised kortsuvad?
Induktsioontihendi vooderdisedtavaliselt kortsub, kui kuumus, rõhk või mõõtmete ebakõlad takistavad vooderdis asetsemast vastu anuma ava.
Kõige levinumad põhjused on järgmised:
2.1 Liigne induktsioonivõimsus
Liigne induktsioonivõimsus või kuumutusaeg võib põhjustada kuumtihenduskihi ülekuumenemist, kokkutõmbumist või deformeerumist. See võib moonutada alumiiniumfooliumi kihti, mille tulemuseks on kortsud. Rasketel juhtudel võib vooder põleda, kahjustuda või puruneda.
2.2 Suure voodri läbimõõt
Kui voodri läbimõõt on oluliselt suurem kui anuma ava, ei pruugi üleliigne materjal olla tasapinnaliselt vastu kaela viimistlust. See võib korgi pealekandmise ja tihendamise ajal kokku suruda, tekitades servade ümber kortse.
Kontrollige, kas voodri läbimõõt ühtib mahuti avaga. Mõned rakenduse viited kasutavad esialgse kontrolli punktina mõõtmete erinevust umbes 0,5 mm. Vastuvõetav tolerants sõltub siiski mahuti konstruktsioonist, voodri konstruktsioonist ja tegelikest tihenduskatse tulemustest.
2.3 Mahuti liikumine või vale paigutus
Kui anum liigub sulgemise ajal või ei ole induktsioonpeaga korralikult joondatud, võib vooder saada ebaühtlaselt kuumeneda või survestada. See võib põhjustada ühe külje tihedumist tugevamini kui teine, mille tulemuseks on kortsud.
Samuti on oluline korgi pingutamisel rakendatav surve.Korgi liigne pingutamine ei pruugi tihendusvõimet parandadaja see võib kaasa aidata vooderdise ebaühtlasele kontaktile.
2.4 Ebatasased või saastunud mahutiavad
Väändunud, mõlkis või ebaühtlased mahutiavad võivad takistada vooderdise pidevat kokkupuudet. Õli, tolm ja muud tihenduspinnal olevad saasteained võivad samuti häirida soojusülekannet ja tihendusrõhku, põhjustades ebaühtlase tihenduse ja kortsude teket.
Isegi kui kuumsulgemiskiht ühildub pudeli materjaliga, võivad anuma avause erinevused mõjutada tihendusvõimet. See on üks põhjus, miksPET-pudelid ei pruugi korralikult sulgeda isegi sobiva kuumsulgemiskihiga.
2.5 Ebaühtlane voodri kvaliteet
Kortsud võivad tekkida ka lainerist endast. Ebaühtlane paksus, halb lamineerimise pingekontroll, materjali deformatsioon või konverteerimisel tekkivad kortsud võivad mõjutada voodri tasasust ja tihendusvõimet.
Kuidas kortsunud tõrkeotsingut tehaInduktsioontihendi vooderdised
Probleemi tuvastamiseks ja lahendamiseks järgige neid samme.
1. samm
Kontrollige voodri suurust ja joondamist
Veenduge, et voodri läbimõõt ühtiks mahuti avaga ja et see oleks korralikult keskel.
2. samm
Reguleerige kütteparameetreid
Kui muud tingimused ei muutu, vähendage järk-järgult induktsioonivõimsust või kuumutamisaega. Kontrollige, kas kortsud paranevad, tagades samal ajal tihendi kindluse.
3. samm
Kontrollige konteineri ava
Veenduge, et tihenduspind oleks tasane ja puhas ning mahutid jääksid sulgemisprotsessi ajal stabiilseks.
4. samm
Kontrollige voodri kvaliteeti
Kui probleem püsib pärast seadmete reguleerimist, kontrollige voodri paksust, lamineerimise kvaliteeti ja materjali konstruktsiooni.
Kui induktsioonivõimsuse vähendamine aitab eemaldada kortse, kuid nõrgestab ka tihendit, ei pruugi probleemi põhjuseks olla ainult võimsuse seadistus. Voodri konstruktsiooni, materjali ja mahuti spetsifikatsioonide ühilduvuse kindlakstegemiseks võib olla vaja täiendavaid kontrolle.
Konkreetsete pudeli- ja korginõuetega rakenduste jaokskohandatud voodri sobitamine ja proovide testiminevõib aidata hinnata vooderdise ühilduvust enne masstootmist.
3. Miks induktsioontihendi vooderdised põlevad?
Põlemist seostatakse üldiselt liigse kuumusega induktsioontihendusprotsessi ajal.
Kõige levinumad põhjused on järgmised.

3.1 Induktsioonivõimsus on liiga kõrge
Induktsiooniväli tekitab alumiiniumfooliumikihis soojust. Kui võimsus on konkreetse voodri, korgi ja mahuti kombinatsiooni jaoks liiga suur, võivad foolium ja ümbritsevad materjalid üle kuumeneda.
Võimalikud märgid hõlmavad järgmist:
- Tumenenud või värvi muutnud foolium
- Põlenud või ebatavaline lõhn
- Deformeerunud voodri materjalid
- Kahjustatud tugikihid
- Voodri raske või ebaregulaarne eemaldamine
Lahendus:Vähendage induktsioonivõimsust järk-järgult ja kontrollige tulemusi kontrollitud proovitestidega.
3.2 Konveieri kiirus on liiga aeglane
Konveieri kiirus määrab, kui kaua iga anum jääb induktsioontihenduspea alla.
Kui konveier liigub liiga aeglaselt, saab vooderdis soojust pikemaks ajaks. Isegi kui võimsuse sätet pole muudetud, võib liigne säriaeg põhjustada ülekuumenemist.
Lahendus:
- Kontrollige konveieri tegelikku kiirust.
- Veenduge, et tootmisliin töötab järjepidevalt.
- Kontrollige, kas anumad kogunevad sisselaskepea alla.
- Reguleerige kiirust ja võimsust koos kontrollitud katsetega.
3.3 Mahutid peatuvad induktsioonipea all
Tootmisliini katkestuse tõttu võivad mahutid jääda aktiivse induktsioonipea alla ettenähtust kauemaks.
See võib põhjustada lokaalset ülekuumenemist, eriti kui masin jätkab tööd, kui mahutid on paigal.
Lahendus:
- Kontrollige konveieri blokeerimist ja seiskamismehhanismi.
- Vältige mahutite jäämist pingestatud induktsioonpea alla.
- Järgige masina tootja kasutus- ja ohutusjuhiseid.
- Kontrollige liinikatkestuse ajal toodetud mahuteid enne nende vabastamist.
3.4 Tihenduspea vale asend
Induktsioonpea ja korgi vaheline kaugus ja joondus võib mõjutada kuumutamise konsistentsi.
Vale seadistus võib teatud piirkondades põhjustada ebaühtlase särituse või liigse kuumenemise.
Lahendus:
- Kontrollige pea kõrgust vastavalt seadme tootja spetsifikatsioonidele.
- Kontrollige, kas tihenduspea on tsentreeritud ja konveieriga paralleelne.
- Veenduge, et korgi suurus sobib paigaldatud induktsioonpea jaoks.
Õige pea asend sõltub masina konstruktsioonist ja pakendi mõõtmetest. Ärge kasutage universaalset vaheseadet ilma seadme tarnijaga konsulteerimata.
4. Induktsioontihendi probleemide tõrkeotsing
Mitme masina seadistuse korraga muutmise asemel kasutage samm-sammulist kontrolli.
| Täheldatud probleem | Võimalik põhjus | Soovitatav kontroll |
|---|---|---|
| Kortsus tumeda värvimuutusega foolium | Liigne kuumus või kokkupuuteaeg | Kontrollige võimsust ja konveieri kiirust |
| Kortsud ilma ilmse värvimuutuseta | Ebaühtlane kokkupuude, rõhk või kuumenemine | Kontrollige pudelikaela ja korgi rakendust |
| Pudeliava osaline tihendus | Ebaühtlane rõhk või ebakorrapärane tihenduspind | Kontrollige korgi pöördemomenti ja pudeli viimistlust |
| Põlenud foolium või alusmaterjal | Liigne võimsus või pikaajaline kokkupuude | Vaadake üle töötingimused ja liinikatkestused |
| Erinevad tulemused konteinerite vahel | Ebaühtlased pudeli mõõtmed või korgi kasutamine | Võrrelge konteinerite partiisid ja korkimise tingimusi |
| Vaatamata normaalsele välimusele nõrk side | Ühildumatu vooder või ebapiisav tihendusenergia | Kontrollige voodri spetsifikatsioone ja tehke tihenditestid |
Praktiline tõrkeotsingu jada
1. samm
Kontrollige vooderdust
Kontrollige voodri konstruktsiooni, suunda, seisukorda ja ühilduvust mahuti materjaliga.
2. samm
Kontrollige pudelit ja korki
Kontrollige pudeli ava deformatsiooni, saastumise või ebaühtlaste pindade suhtes. Veenduge, et kork on korralikult peale pandud.
3. samm
Vaadake üle induktsioontihendaja
Salvestage võimsuse seadistus, konveieri kiirus, tihenduspea asend ja kõik hiljutised muudatused masina töös.
4. samm
Käivitage kontrollitud proovi test
Kasutage sama pudeli, korgi ja voodri kombinatsiooni. Kohandage ühte muutujat korraga, et iga muudatuse mõju oleks võimalik tuvastada.
5. samm
Pärast jahutamist hinnake tihendit
Inspect the liner for wrinkles, discoloration, and bonding consistency. Perform the appropriate seal integrity tests for the packaging application.
Visual inspection alone cannot confirm that a package is leak-proof. The test method should reflect the actual product, packaging requirements, and distribution conditions.
5. Kuidas vältida kortsude teket ja põlemist tootmise ajal
Preventing sealing defects requires consistent control of the complete packaging process.
5.1 Kinnitage voodri ja konteineri ühilduvus
Enne masstootmist veenduge, et induktsioonvooder sobib pudeli materjali ja korgi struktuuriga.
Kuumkinnituskihti, voodri läbimõõtu ja üldist konstruktsiooni tuleks käsitleda koos.
5.2 Looge stabiilne tööaken
Määrake proovitestide abil sobiv võimsus, konveieri kiirus ja pea asetus.
Salvestage iga pakendi spetsifikatsiooni jaoks kinnitatud sätted. Vältige erinevate pudelisuuruste ja vooderdise konstruktsioonide puhul ühele üldisele seadistusele tuginemist.
5.3 Säilitage järjekindel ülemmäär
Kontrollige regulaarselt korgi pealekandmise pöördemomenti ja istumistingimusi. Korgi ebaühtlane pealekandmine võib mõjutada voodri ja pudeliava vahelist rõhku.
5.4 Kontrollige pudelikaela kvaliteeti
Pudelikaela mõõtmed ja tihenduspinna tasasus võivad mõjutada tihendusvõimet.
Kontrollige sissetulevaid konteinereid ja pöörake tähelepanu tootmispartiide vahelistele muutustele.
5.5 Tootmismuudatuste jälgimine
Pudelite suuruse, korkide, vooderdise tarnijate või tootmiskiiruste muutmisel korrake vajalikke tihenduskontrolle.
Säte, mis töötab ühe pakendikombinatsiooni puhul, ei pruugi töötada teise puhul.
6. Korduma kippuvad küsimused
Miks mu induktsioonfoolium kortsub, kuid ei põle?
+
-
Kortsumine ilma värvimuutuseta võib olla seotud ebaühtlase kontakti, ebakorrapäraste pudeliavade, ebaühtlase korgi rõhu või ebapiisava kuumutamisega. Kontrollige anumat ja sulgurit, enne kui eeldate, et induktsioonivõimsus on liiga kõrge.
Kas induktsioonivõimsuse suurendamine parandab alati tihendamist?
+
-
Ei. Võimsuse suurendamine võib aidata, kui tihendusenergia on ebapiisav, kuid liigne võimsus võib põhjustada ülekuumenemist, voodri deformatsiooni või põlemist. Õige seadistus sõltub voodrist, mahutist, korgist ja tootmistingimustest.
Kas põlenud induktsioontihend võib siiski pakkuda usaldusväärset kaitset?
+
-
Põlenud või nähtavalt kahjustatud vooderdust ei tohiks ilma täiendava hindamiseta pidada vastuvõetavaks. Ülekuumenemine võib kahjustada tihenduskihti või muid voodri komponente. Mõjutatud tootmine tuleks eraldada ja hinnata asjakohaste kvaliteedikontrollide abil.
Kas vale induktsioonvooder võib põhjustada kortsumist?
+
-
Jah. Sobimatu voodrikonstruktsioon või kuumtihenduskiht võib põhjustada halva nakkumise või ebaühtlase tihendusvõime. Enne tootmist kinnitage sobivus mahuti materjali ja korgiga.
Kas ma peaksin asendamainduktsioonvooderkui see muudkui kortsub?
+
-
Mitte tingimata. Esmalt kontrollige pudeli avamist, korgi pealekandmist, tihenduspea asendit, võimsuse seadistust ja konveieri kiirust. Kui need tingimused on kontrolli all ja probleem jätkub, vaadake üle voodri spetsifikatsioon ja viige läbi proovi võrdlev test.
Järeldus
Kortsus või põlenud induktsioontihendi vooderdised ei ole alati põhjustatud induktsioontihendist endast. Liigne kuumutamine, ebapiisav tihendusenergia, ebaühtlane korgi rõhk, ebakorrapärased pudeliavad ja kokkusobimatud vooderdusmaterjalid võivad kõik kaasa aidata tihendusdefektidele.
Kõige tõhusam lähenemisviis on kontrollida kogu pakendisüsteemi, tuvastada tegelik põhjus ja kohandada üht muutujat korraga.
Sobiva induktsioontihendi vooderdise valimine ja selle ühilduvuse kinnitamine korgi ja mahutiga enne masstootmist võib aidata tihendusdefekte vähendada ja parandada tootmise järjepidevust.
Kui teil on korduvaid induktsioontihendamise probleeme, on kasulik lähtepunkt pudeli materjali, korgi spetsifikatsioonide, voodri ehituse ja masina töötingimuste koos ülevaatamine.


